
Od zabrudzonej powierzchni do spoiny. Co sprawdzić przed wdrożeniem czyszczenia i spawania laserowego?
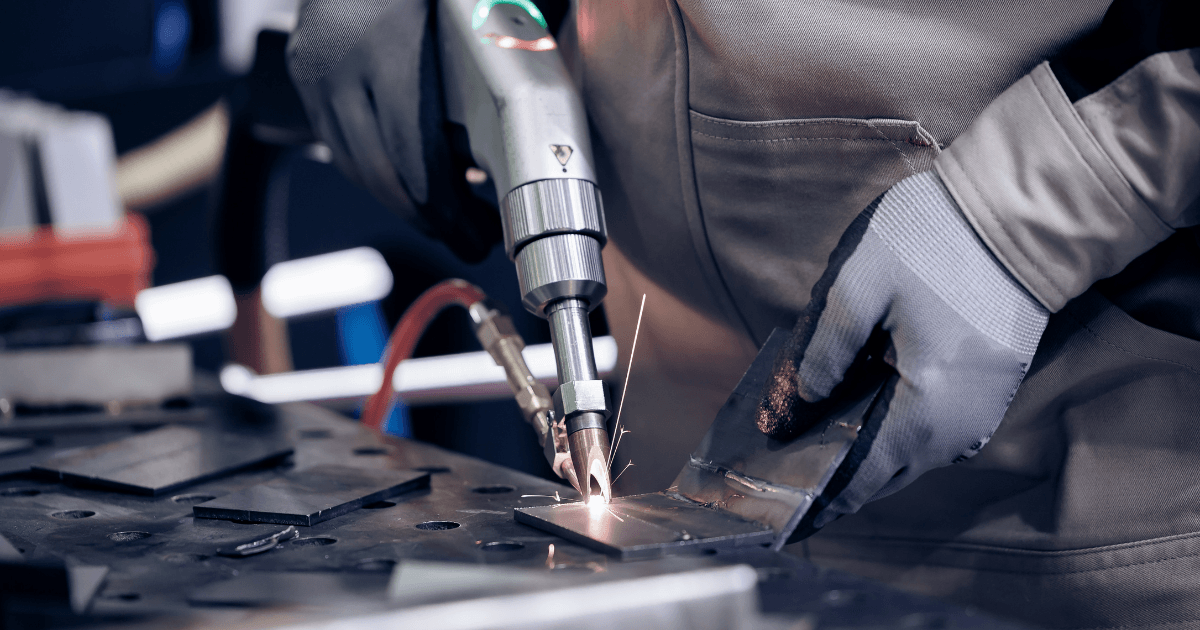
Detal trafia na stół. Na powierzchni zostały ślady oleju, miejscami pojawiła się korozja. Trzeba przygotować miejsce łączenia, ustawić elementy, wykonać spoinę i oddać część do kolejnego etapu. Właśnie tę drogę warto prześledzić, zanim wybierzesz urządzenia. Przed wdrożeniem czyszczenia i spawania laserowego sprawdź cały przebieg pracy na własnych detalach: skuteczność usuwania zabrudzeń, przygotowanie złącza, jakość połączenia i czas obróbki końcowej. Dopiero taki test pokaże, czy technologia skróci realizację zleceń. Szybkie usunięcie rdzy i efektowna spoina na próbce to dobry początek. W zakładzie liczy się jeszcze to, co dzieje się pomiędzy tymi operacjami.
Najpierw ustal, co właściwie usuwasz
Rdza, farba i tłuste zabrudzenia wymagają osobnej oceny. Znaczenie mają ich rodzaj, grubość, przyczepność oraz materiał podłoża. Dlatego pokaz czyszczenia przypadkowej stalowej płytki może powiedzieć niewiele o pracy z detalami, które codziennie trafiają do Twojego zakładu. Przygotuj reprezentatywne próbki. Wybierz element z typowym nalotem, część z trudniejszą powłoką oraz detal, przy którym szczególnie zależy Ci na zachowaniu powierzchni. Poproś o próbę na każdym z nich.
Dobierając laser do czyszczenia metalu, sprawdź sposób pracy źródła, dostępne regulacje i rezultat na konkretnym materiale. W ofercie STIGO znajdują się urządzenia LC Lasers z serii LC-CLEAN, w tym modele impulsowe i urządzenie z emisją ciągłą. Wybór między nimi powinien wynikać z zastosowania oraz wyników prób.
Po czyszczeniu oceń również podłoże. Czy osiągnięto wymagany stan powierzchni? Czy pojawiły się niepożądane zmiany? Ile przejść wymagało usunięcie warstwy? Te odpowiedzi powiedzą więcej niż sama moc podana w katalogu.
Oczyść miejsce, które ma znaczenie dla spoiny
Przed spawaniem celem jest przygotowanie obszaru złącza. Zanieczyszczenia mogą przedostać się do jeziorka spawalniczego i pogorszyć jakość połączenia. Laserowe czyszczenie znajduje zastosowanie m.in. przy usuwaniu tlenków, rdzy i wybranych powłok przed łączeniem metali.
Ustal jednak zakres operacji. Czy trzeba oczyścić wąski pas wzdłuż planowanej spoiny, obie stykające się powierzchnie, czy większy fragment detalu? Przy złączu zakładkowym część powierzchni po złożeniu elementów będzie już niedostępna. Kolejność pracy trzeba więc zaplanować wcześniej.
Wyobraź sobie produkcję niewielkiej partii obudów. Jeśli przygotowania wymaga tylko obszar łączenia, w próbie warto porównać czas czyszczenia tego pasa z dotychczasowym sposobem przygotowania części. To pozwoli ocenić oszczędność dla konkretnego zlecenia.
Czysty detal? Teraz sprawdź spasowanie
Po usunięciu zabrudzeń przychodzi moment na ustawienie elementów. W tym miejscu łatwo stracić czas zaoszczędzony wcześniej. Szczelina między częściami, zmienna geometria i niewygodny dostęp do złącza powinny znaleźć się w programie próby. Sprawdź również, jak zachowuje się detal po zamocowaniu oraz czy operator może płynnie poprowadzić głowicę na całej długości połączenia.
Porównując spawarki laserowe, odnieś możliwości urządzeń do materiałów, grubości i rodzajów złączy występujących w Twojej produkcji. W ofercie STIGO dostępne są urządzenia LC-WELD. Dobór konkretnego modelu warto oprzeć na próbach odpowiadających rzeczywistym zadaniom.
Zapytaj o zastosowanie podawania drutu, dobór gazu osłonowego i możliwość zapisywania ustawień. Następnie wykonaj kilka kolejnych detali. Pojedyncza udana spoina pokazuje możliwość wykonania połączenia. Seria pozwala ocenić powtarzalność pracy.
Spoina wygląda dobrze. Co pokazuje kontrola?
Równe lico przyciąga wzrok. O przydatności połączenia decydują jednak wymagania dla gotowego wyrobu. Jeszcze przed pokazem ustal, jak zostanie oceniona próbka. Zależnie od zastosowania mogą liczyć się m.in. wymiary, odkształcenia, szczelność oraz wyniki odpowiednio dobranych badań złącza. Zakres kontroli powinien odpowiadać temu, za co zakład odpowiada wobec odbiorcy.
Spawanie laserowe może ograniczyć ilość ciepła wprowadzanego do detalu, a dzięki temu zmniejszyć odkształcenia. Nie oznacza to automatycznie, że każda część opuści stanowisko bez dalszej obróbki. Sprawdź, ile pracy rzeczywiście zostało. Czy detal wymaga prostowania? Czy trzeba poprawić wygląd połączenia? Czy można przekazać go do następnej operacji? Dopiero wtedy zakończ pomiar czasu.
Przygotuj stanowisko, zanim uruchomisz proces
Urządzenia potrzebują odpowiednio przygotowanego miejsca pracy. W planie wdrożenia uwzględnij zabezpieczenie strefy laserowej, kontrolę dostępu, ochronę przed promieniowaniem bezpośrednim i odbitym oraz odciąg dobrany do powstających zanieczyszczeń. Rozwiązania ochronne i wyposażenie operatora należy dopasować do konkretnego systemu oraz oceny ryzyka.
Sprawdź także codzienną logistykę. Gdzie operator odkłada oczyszczone części? Jak trafiają do mocowania? Czy przewody pozwalają wygodnie obsłużyć największy detal? Kto odpowiada za zmianę ustawień i utrzymanie urządzeń? Takie szczegóły szybko wychodzą na jaw przy pracy z pełnowymiarowym elementem. Warto sprawdzić je podczas próby, gdy układ stanowiska można jeszcze łatwo zmienić.
Uruchom stoper od pierwszej operacji
Najbardziej użyteczne porównanie obejmuje pełny cykl: przygotowanie powierzchni, mocowanie, spawanie, kontrolę i poprawki. Do kalkulacji dołącz zużycie gazu, energii i materiałów eksploatacyjnych, a także koszty wyposażenia stanowiska, szkolenia oraz serwisu.
Jeśli samo spawanie przyspieszy, lecz operator dłużej ustawia części, wynik dla całego zlecenia może być inny, niż sugerował pokaz. Z kolei ograniczenie poprawek może dać odczuwalną korzyść nawet wtedy, gdy czas prowadzenia głowicy zmieni się niewiele.
Przed wyborem urządzeń omów ze STIGO próbę na własnych elementach, z jasno ustalonym sposobem oceny. Przywieź materiał, określ wymagania i zmierz całą drogę od zabrudzonej powierzchni do odebranego detalu. Wtedy zobaczysz, w którym miejscu laser rzeczywiście usprawni pracę Twojego zakładu.